Processo
Temperatura e pressão no processamento de poliuretano
Como a temperatura dos componentes e a pressão de trabalho influenciam viscosidade, mistura, reatividade e a qualidade final da peça de poliuretano.

Entre todas as variáveis de um processo de poliuretano, duas aparecem em quase todo diagnóstico: temperatura e pressão. Elas não mudam a formulação, mas mudam a forma como ela se comporta dentro da máquina, do cabeçote e do molde.
Temperatura: viscosidade e reatividade
Viscosidade
A viscosidade dos componentes cai à medida que a temperatura sobe. Isso afeta:
- A dosagem: bombas volumétricas trabalham de forma mais estável quando a viscosidade está dentro da faixa prevista.
- A mistura: em alta pressão, a energia do impacto depende da velocidade dos jatos — e viscosidade alta reduz a eficiência da mistura. Em baixa pressão, viscosidade alta exige mais do misturador.
- O escoamento no molde: uma mistura mais fluida preenche melhor cavidades complexas.
Reatividade
A reação entre poliol e isocianato é sensível à temperatura. Componentes mais quentes reagem mais rápido; mais frios, mais devagar. Isso altera:
- Tempo de creme e tempo de fio — a janela para injetar e preencher.
- Fluxo e densidade da espuma.
- Tempo de desmoldagem.
Por isso, a ficha técnica do sistema sempre indica uma temperatura de processo para cada componente — e, muitas vezes, também a temperatura do molde.
Estabilidade é tão importante quanto o valor
Mais do que acertar um número, o desafio é mantê-lo: ao longo do turno, das estações do ano e do volume de produção. Tanques encamisados, trocadores de calor, recirculação e controle automático existem para isso.
Em ambientes quentes, a necessidade pode ser resfriar. Opções como refrigeração por trocador de calor ligada a um chiller ajudam a manter os componentes na faixa mesmo quando a temperatura ambiente sobe.
Elastômeros: o caso extremo
Em elastômeros de PU, é comum trabalhar com pré-polímeros e curativos aquecidos, às vezes bem acima da temperatura ambiente, e com moldes também aquecidos. Tanques, linhas e cabeçote precisam manter essa temperatura sem pontos frios.
Pressão: o que ela indica
Em alta pressão
A pressão de injeção é o que gera a mistura por impacto. Ela depende da vazão, da viscosidade e da abertura dos bicos. Variações de pressão podem indicar:
- mudança de temperatura e, portanto, de viscosidade;
- desgaste ou obstrução de bicos e filtros;
- problemas de alimentação da bomba.
Por isso, a pressão de cada componente é monitorada e, em muitos equipamentos, tem alarmes de limite.
Em baixa pressão e em recirculação
Mesmo sem mistura por impacto, a pressão nas linhas ajuda a diagnosticar o processo: filtros saturados, cavitação, mangueiras restritas ou mudança de viscosidade aparecem primeiro como variação de pressão.
Boas práticas
- Siga a temperatura da ficha técnica para cada componente e para o molde.
- Deixe estabilizar. Recircule até temperatura e pressão ficarem estáveis antes de produzir.
- Calibre nas condições reais de temperatura.
- Registre. Temperatura e pressão por turno ou por receita ajudam a correlacionar defeitos e causas.
- Use alarmes para desvios — evitam produzir peças fora de especificação sem perceber.
Resumo
Temperatura controla viscosidade e reatividade; pressão revela o que está acontecendo dentro da máquina. Ter os dois parâmetros sob controle, estáveis e registrados, é a base de um processo de poliuretano repetível.
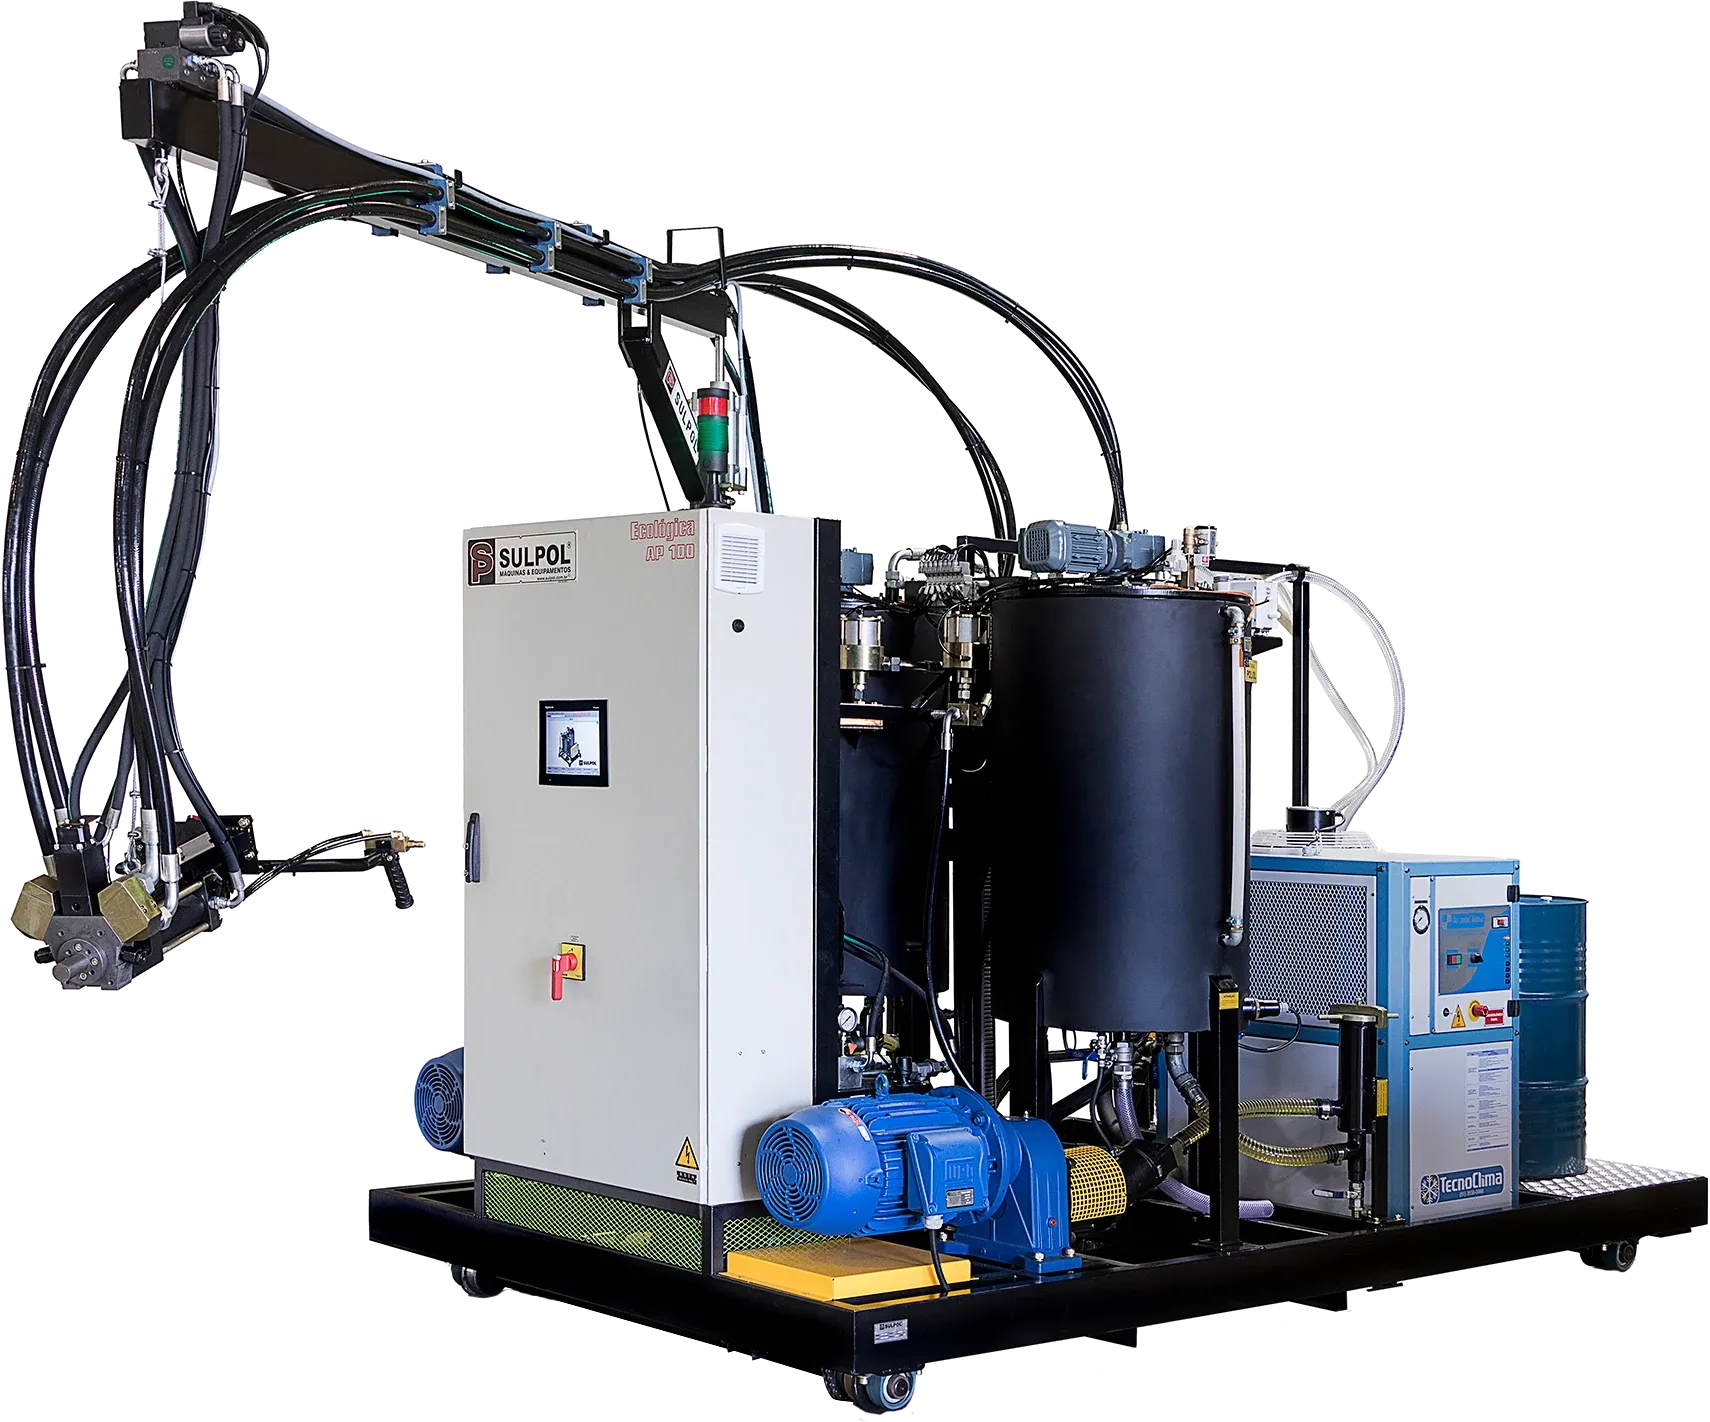
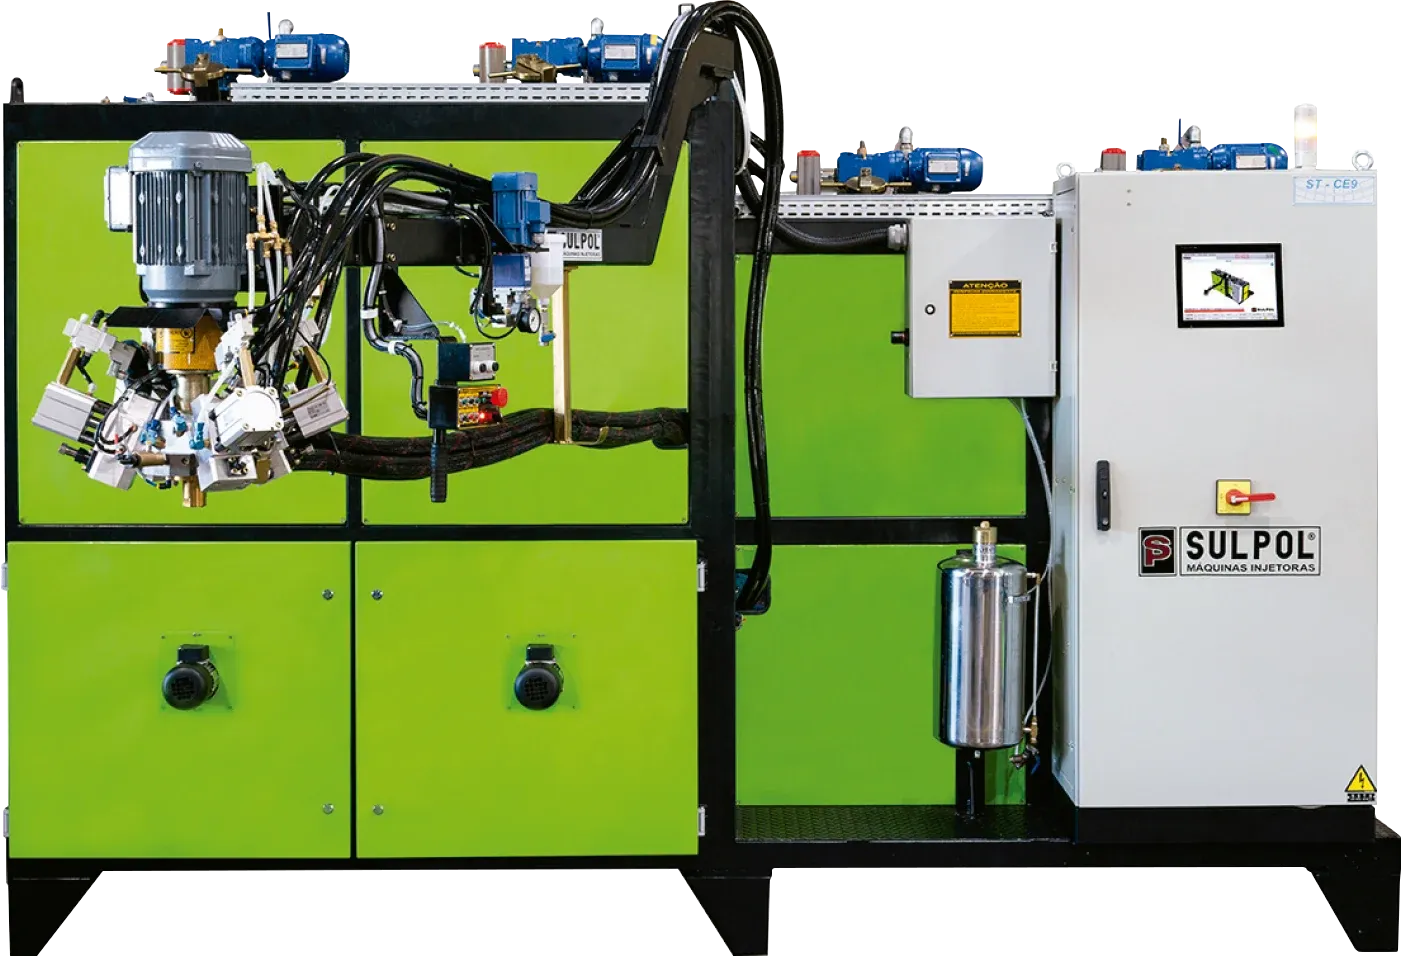
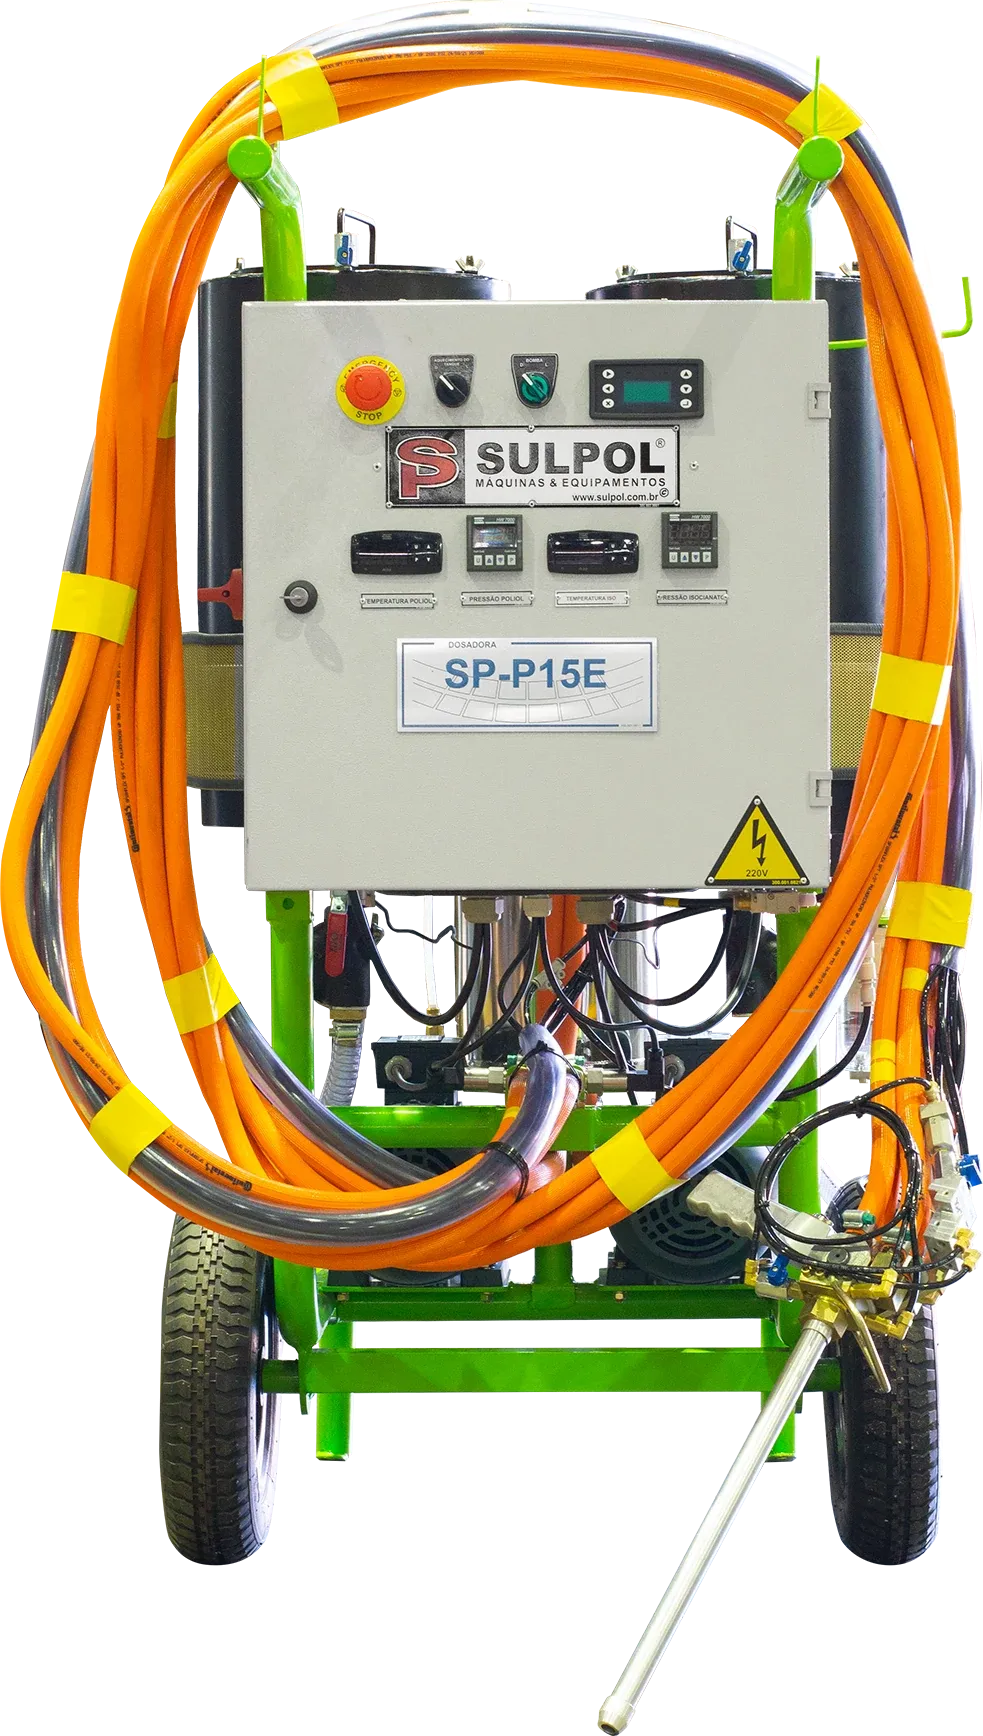
Equipamentos Sulpol como as dosadoras portáteis SP-15E e SP-30E oferecem controle de temperatura e pressão; o pacote avançado de CLP/IHM inclui alarmes, receitas e calibração. Conheça as dosadoras portáteis.